Proveedor de soluciones de encapsulación y mezcla desde 2003
Proveedor de soluciones de encapsulación y mezcla desde 2003
| Contenido activo | 85%, grado estándar / 90%, grado de alta actividad |
|---|---|
| Material de recubrimiento | Aceite vegetal totalmente hidrogenado (a base de girasol o palma) |
| Embalaje | Saco de papel Kraft de 25 kg con revestimiento interior de PE |
| MOQ | Ponte en contacto con nosotros para conocer la disponibilidad actual |
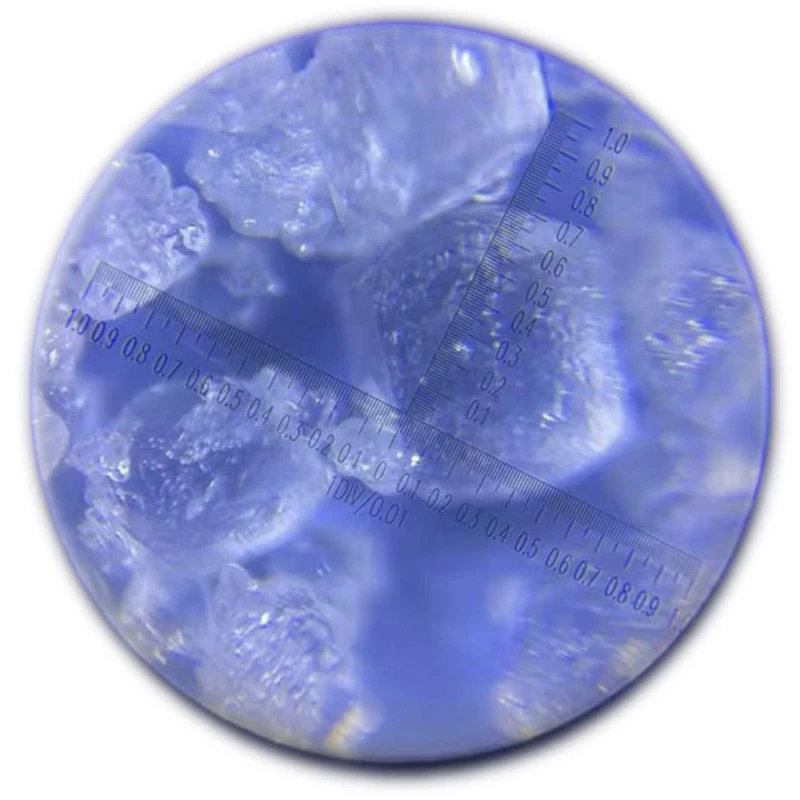
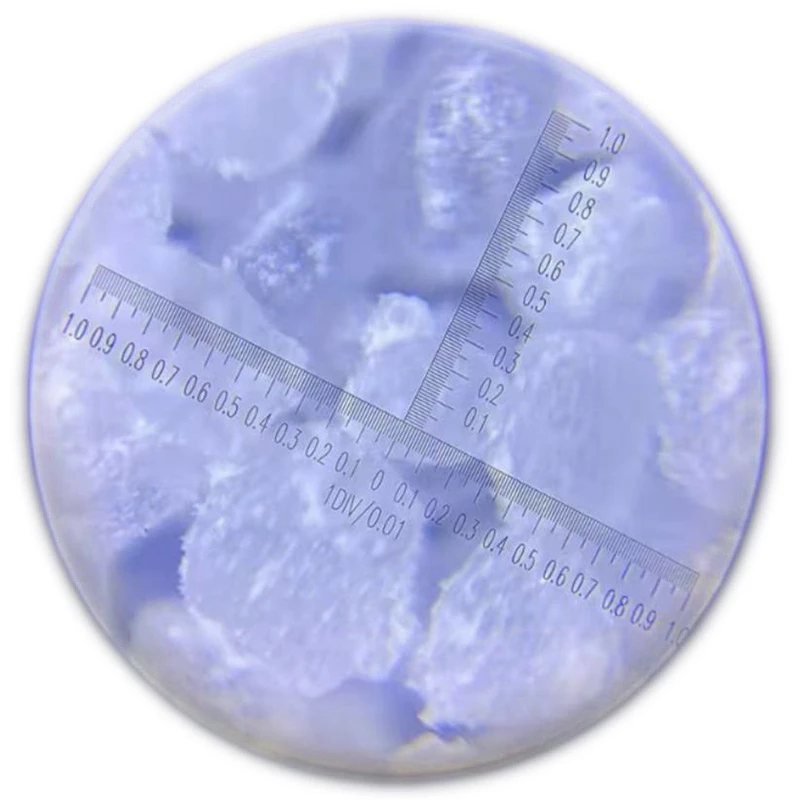
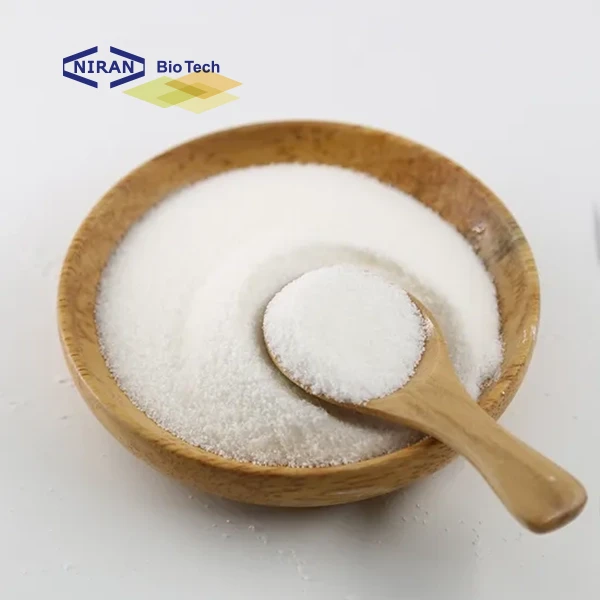
El ácido sórbico encapsulado es un conservante avanzado de liberación controlada producido mediante tecnología de microencapsulación. El ácido sórbico (E200) se utiliza como núcleo y se recubre con una capa protectora de calidad alimentaria, normalmente de base lipídica, que forma una barrera estable que aísla el ingrediente activo de la humedad, el aire y otros componentes reactivos durante el procesado y el almacenamiento.
Este sistema aborda eficazmente las limitaciones comunes del ácido sórbico convencional, como la interacción prematura con la levadura, la reducción de la eficacia de la fermentación y el rendimiento inconsistente del conservante. El componente activo solo se libera en condiciones de procesado específicas, lo que garantiza una actividad antimicrobiana específica en la fase deseada.
Como resultado, el ácido sórbico encapsulado mejora la estabilidad del proceso, protege la actividad de la levadura durante la fermentación y proporciona una inhibición eficaz del moho y la levadura después del horneado, lo que lo hace especialmente adecuado para aplicaciones de panadería, así como para otros sistemas alimentarios sensibles a la vida útil.
Se utiliza ampliamente en aplicaciones que requieren una acción antimicrobiana retardada, una vida útil prolongada y una mayor estabilidad de la formulación.
El ácido sórbico encapsulado funciona mediante un mecanismo de liberación controlada desencadenado por la temperatura, diseñado para garantizar la compatibilidad con la fermentación y un rendimiento antimicrobiano eficaz.
El ácido sórbico encapsulado ofrece importantes ventajas a los fabricantes de productos de panadería, ya que mejora la estabilidad de los conservantes, protege la fermentación de la levadura y prolonga la vida útil del producto.
El ácido sórbico encapsulado está diseñado principalmente para productos de panadería fermentados con levadura, en los que es necesario encontrar un equilibrio adecuado entre la eficacia del conservante y el rendimiento de la fermentación.
| Artículo | Especificación | Observaciones |
| Apariencia | Partículas o polvo de color blanco a blanquecino | Forma granular de flujo libre |
| Contenido de ácido sórbico | 85% Grado: 85±3% 90% Grado: 90±3% |
Disponible en diferentes opciones de contenido activo |
| Material de recubrimiento | Aceite vegetal totalmente hidrogenado | A base de girasol o de palma |
| Tamaño de las partículas | Malla de 20, paso ≥95% | Distribución uniforme de las partículas |
| Pérdida por secado | ≤0.5% | — |
| Residuos en el encendido | ≤0.2% | — |
| Plomo (Pb) | ≤2,0 mg/kg | Cumple con los requisitos de calidad alimentaria |
| Arsénico total (As) | ≤2,0 mg/kg | Cumple con los requisitos de calidad alimentaria |


Le ponemos en contacto con los fabricantes adecuados en función de sus necesidades de precios y especificaciones.
La diversificación de los canales de suministro garantiza una disponibilidad constante y reduce los riesgos de abastecimiento.
Una estrategia de abastecimiento optimizada ayuda a ofrecer precios competitivos para pedidos al por mayor.
Servimos a clientes de más de 100 países con un apoyo logístico y documental fiable.
Presupuesto rápido y asistencia profesional para aplicaciones alimentarias, industriales y de bebidas.
Procedentes de fabricantes certificados que cumplen las normas ISO, FSSC 22000, Halal y Kosher.
¿Qué es el ácido sórbico encapsulado?
El ácido sórbico microencapsulado es un conservante recubierto que se produce mediante tecnología de microencapsulación. El ácido sórbico (E200) se recubre con una capa de aceite vegetal hidrogenado apto para uso alimentario, lo que contribuye a mejorar la estabilidad durante el almacenamiento, reducir la absorción de humedad y garantizar una conservación eficaz en los productos de panadería.
¿Cuál es la diferencia entre el ácido sórbico encapsulado y el ácido sórbico normal?
El ácido sórbico convencional puede interactuar directamente con otros ingredientes durante el procesamiento y afectar a la actividad de la levadura en las masas fermentadas. El ácido sórbico encapsulado aísla el principio activo mediante una capa protectora, lo que ayuda a minimizar las interferencias durante la fermentación y, al mismo tiempo, permite un control eficaz del moho y la levadura tras la cocción.
¿Para qué aplicaciones es adecuado el ácido sórbico encapsulado?
El ácido sórbico encapsulado se utiliza principalmente en productos de panadería fermentados con levadura, como el pan, las tartas, la bollería, los pasteles, los rellenos, los pasteles de frutas y los productos de panadería refrigerados. Ayuda a mantener el rendimiento de la fermentación, al tiempo que prolonga la vida útil al inhibir el crecimiento de mohos y levaduras.
¿Afecta el ácido sórbico encapsulado a la fermentación de la masa?
No. Cuando se utiliza en productos de panadería, la capa de encapsulación ayuda a aislar el ácido sórbico del sistema de la masa durante la fermentación, lo que minimiza su impacto en la actividad de la levadura y favorece la fermentación normal de la masa.
¿Cuáles son las ventajas del ácido sórbico encapsulado en comparación con los conservantes convencionales?
El proceso de encapsulación ayuda a evitar que el ácido sórbico absorba humedad, mejora la estabilidad durante el almacenamiento y reduce las reacciones indeseables con otros ingredientes durante el procesamiento. Además, garantiza un rendimiento conservante más constante a lo largo de toda la vida útil del producto.
¿Se puede personalizar el producto según requisitos específicos?
Sí. El contenido de principio activo puede ajustarse según los requisitos del cliente. Hay disponibles diferentes opciones de contenido de ácido sórbico, entre las que se incluyen los grados 85% y 90%, aproximadamente, para satisfacer las distintas necesidades de aplicación.
¿Cuáles son las principales especificaciones de calidad del ácido sórbico encapsulado?
El producto se presenta en forma de partículas o polvo de color blanco a blanquecino, con un tamaño de partícula típico de 20 mesh (paso por 95%). Cumple con la normativa vigente en materia de aditivos alimentarios y se suministra en sacos de 25 kg, con una vida útil de hasta 24 meses en su envase sellado, siempre que se almacene en condiciones adecuadas.
¿Cómo puedo obtener muestras y asistencia técnica?
Póngase en contacto con nuestro equipo para solicitar muestras y recibir asistencia sobre aplicaciones. Podemos ayudarle a elegir el producto adecuado y proporcionarle información técnica para evaluar el ácido sórbico encapsulado en su fórmula de panadería.
Envíe su consulta para recibir un presupuesto en 24 horas.