Fournisseur de solutions d'encapsulation et de mélange depuis 2003
Fournisseur de solutions d'encapsulation et de mélange depuis 2003
| Contenu actif | 85% – Qualité standard / 90% – Qualité hautement active |
|---|---|
| Matériau de revêtement | Huile végétale entièrement hydrogénée (à base de tournesol ou de palme) |
| Emballage | Sac en papier kraft de 25 kg avec doublure intérieure en PE |
| MOQ | Veuillez nous contacter pour connaître les disponibilités actuelles |
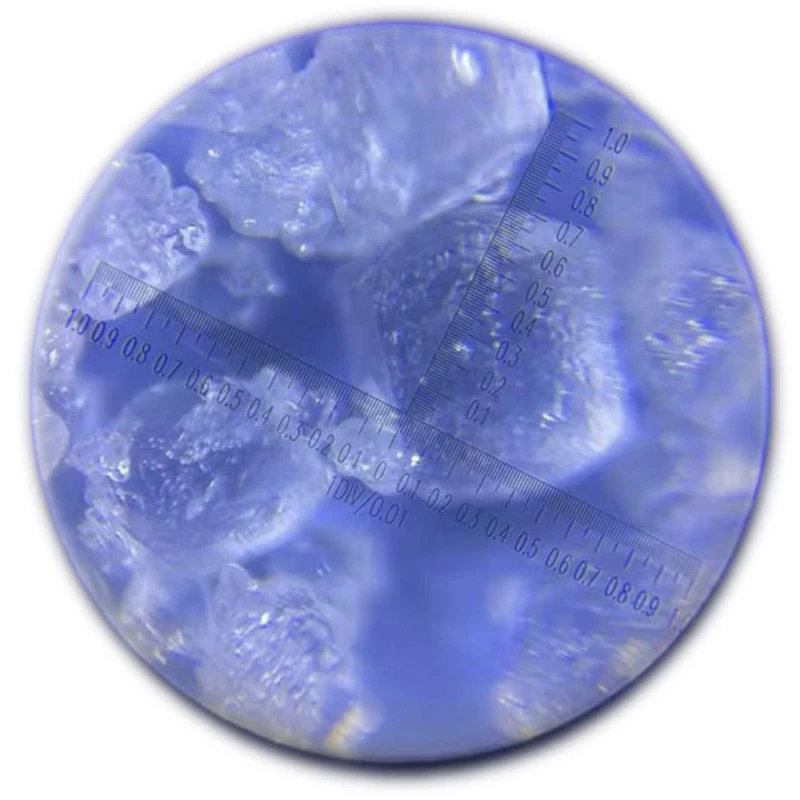
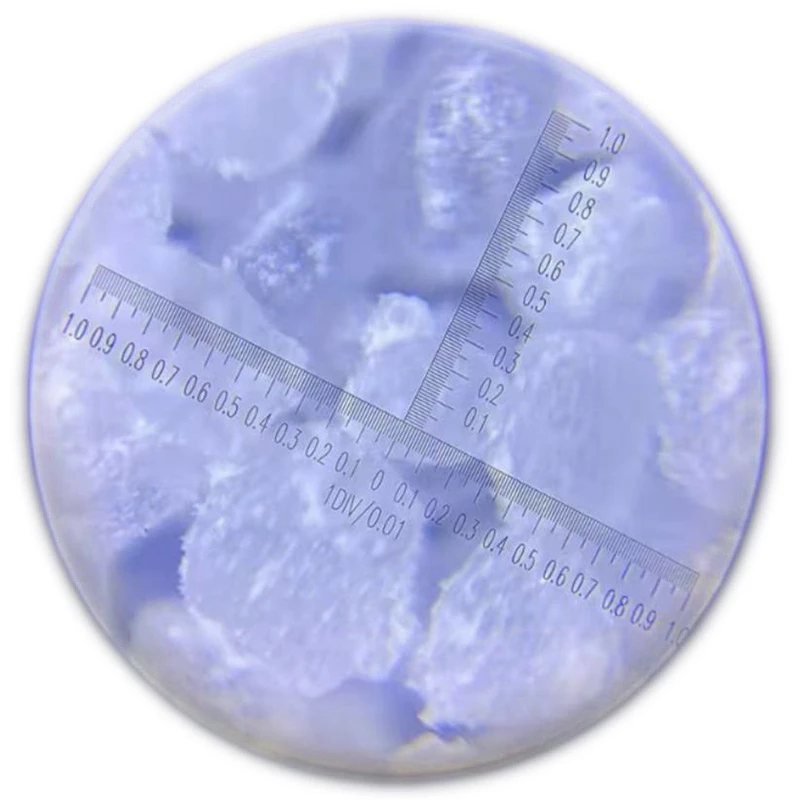
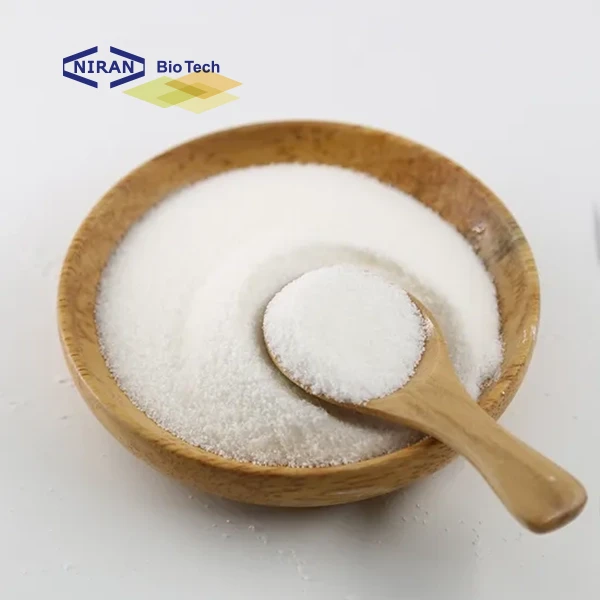
L'acide sorbique encapsulé est un conservateur avancé à libération contrôlée produit à l'aide de la technologie de microencapsulation. L'acide sorbique (E200) est utilisé comme noyau et recouvert d'une couche protectrice de qualité alimentaire, généralement à base de lipides, formant une barrière stable qui isole l'ingrédient actif de l'humidité, de l'air et d'autres composants réactifs pendant le traitement et le stockage.
Ce système répond efficacement aux limites communes de l'acide sorbique conventionnel, telles que l'interaction prématurée avec la levure, l'efficacité réduite de la fermentation et la performance irrégulière de l'agent de conservation. Le composant actif n'est libéré que dans des conditions de traitement spécifiques, ce qui garantit une activité antimicrobienne ciblée à l'étape souhaitée.
Par conséquent, l'acide sorbique encapsulé améliore la stabilité du processus, protège l'activité des levures pendant la fermentation et inhibe efficacement les moisissures et les levures après la cuisson, ce qui le rend particulièrement adapté aux applications de boulangerie ainsi qu'à d'autres systèmes alimentaires sensibles à la durée de conservation.
Il est largement utilisé dans les applications nécessitant une action antimicrobienne retardée, une durée de conservation prolongée et une meilleure stabilité de la formulation.
L'acide sorbique encapsulé fonctionne grâce à un mécanisme de libération contrôlée déclenché par la température, conçu pour assurer la compatibilité avec la fermentation et une performance antimicrobienne efficace.
L'acide sorbique encapsulé offre des avantages importants aux fabricants de produits de boulangerie : il améliore la stabilité des conservateurs, protège la fermentation de la levure et prolonge la durée de conservation des produits.
L'acide sorbique encapsulé est principalement destiné aux produits de boulangerie fermentés à la levure, pour lesquels il est nécessaire de trouver un juste équilibre entre l'efficacité de la conservation et les performances de fermentation.
| Objet | Spécifications | Remarques |
| Apparence | Particules ou poudre de couleur blanche à blanc cassé | Forme granulaire à écoulement libre |
| Teneur en acide sorbique | 85% : 85 ± 3% 90% Calibre : 90±3% |
Disponible avec différentes options de contenu actif |
| Matériau de revêtement | Huile végétale entièrement hydrogénée | À base de tournesol ou de palme |
| Taille des particules | 20 mesh, passage ≥ 95% | Répartition homogène des particules |
| Perte au séchage | ≤0.5% | — |
| Résidus à l'allumage | ≤0.2% | — |
| Plomb (Pb) | ≤2,0 mg/kg | Conforme aux exigences en matière de qualité alimentaire |
| Arsenic total (As) | ≤2,0 mg/kg | Conforme aux exigences en matière de qualité alimentaire |


Nous vous mettons en contact avec les fabricants appropriés en fonction de vos besoins en matière de prix et de spécifications.
Des canaux d'approvisionnement diversifiés garantissent une disponibilité constante et réduisent les risques d'approvisionnement.
Une stratégie d'approvisionnement optimisée permet d'obtenir des prix compétitifs pour les commandes en gros.
Au service de clients dans plus de 100 pays avec une logistique et une documentation fiables.
Devis rapide et assistance professionnelle pour les applications alimentaires, les boissons et les applications industrielles.
Provenant de fabricants certifiés, répondant aux normes ISO, FSSC 22000, Halal et Kosher.
Qu'est-ce que l'acide sorbique encapsulé ?
L'acide sorbique microencapsulé est un conservateur enrobé, produit à l'aide de la technologie de microencapsulation. L'acide sorbique (E200) est enrobé d'une couche d'huile végétale hydrogénée de qualité alimentaire, ce qui contribue à améliorer la stabilité de conservation, à réduire l'absorption d'humidité et à assurer une conservation efficace des produits de boulangerie.
Quelle est la différence entre l'acide sorbique encapsulé et l'acide sorbique normal ?
L'acide sorbique classique peut interagir directement avec d'autres ingrédients au cours de la transformation et affecter l'activité des levures dans les pâtes fermentées. L'acide sorbique encapsulé isole le principe actif grâce à un enrobage protecteur, ce qui contribue à minimiser les interférences pendant la fermentation tout en assurant une protection efficace contre les moisissures et les levures après la cuisson.
Quelles sont les applications de l'acide sorbique encapsulé ?
L'acide sorbique encapsulé est principalement utilisé dans les produits de boulangerie fermentés à la levure, notamment le pain, les gâteaux, les pâtisseries, les tartes, les garnitures, les gâteaux aux fruits et les produits de boulangerie réfrigérés. Il contribue à préserver les propriétés de fermentation tout en prolongeant la durée de conservation grâce à son action fongicide et anti-levure.
L'acide sorbique encapsulé a-t-il une incidence sur la fermentation de la pâte ?
Non. Lorsqu'elle est utilisée dans les produits de boulangerie, la couche d'encapsulation permet d'isoler l'acide sorbique du système de pâte pendant la fermentation, ce qui minimise son impact sur l'activité de la levure et favorise une fermentation normale de la pâte.
Quels sont les avantages de l'acide sorbique encapsulé par rapport aux conservateurs classiques ?
Le processus d'encapsulation permet d'empêcher l'acide sorbique d'absorber l'humidité, d'améliorer la stabilité au stockage et de réduire les réactions indésirables avec d'autres ingrédients au cours de la transformation. Il garantit également une efficacité de conservation plus constante tout au long de la durée de conservation du produit.
Ce produit peut-il être personnalisé en fonction de besoins spécifiques ?
Oui. La teneur en principe actif peut être adaptée en fonction des besoins des clients. Différentes teneurs en acide sorbique, notamment les grades 85% et 90% environ, sont disponibles pour répondre aux différents besoins d'application.
Quelles sont les principales spécifications de qualité de l'acide sorbique encapsulé ?
Ce produit se présente sous forme de particules ou de poudre de couleur blanche à blanc cassé, avec une granulométrie typique de 20 mesh (passage au tamis 95%). Il est conforme à la réglementation en vigueur relative aux additifs alimentaires et est conditionné en sacs de 25 kg ; sa durée de conservation, dans son emballage scellé, peut atteindre 24 mois dans des conditions de stockage appropriées.
Comment puis-je obtenir des échantillons et une assistance technique ?
Contactez notre équipe pour toute demande d'échantillons ou d'assistance technique. Nous pouvons vous aider à choisir les produits adaptés et vous fournir des informations techniques pour évaluer l'utilisation de l'acide sorbique encapsulé dans vos formulations de produits de boulangerie.
Soumettez votre demande pour recevoir un devis dans les 24 heures.
Nous contacter par WhatsApp