Fornecedor de soluções de encapsulamento e mistura desde 2003
Fornecedor de soluções de encapsulamento e mistura desde 2003
| Conteúdo principal | Padrão 85%, personalizável |
|---|---|
| Material da parede | Lipídios, dextrina, emulsificantes ou sais (personalizáveis) |
| Embalagem | Sacos de 25 kg, embalagem personalizável disponível |
| MOQ | 200 kg / 500 kg (pedidos personalizados) |
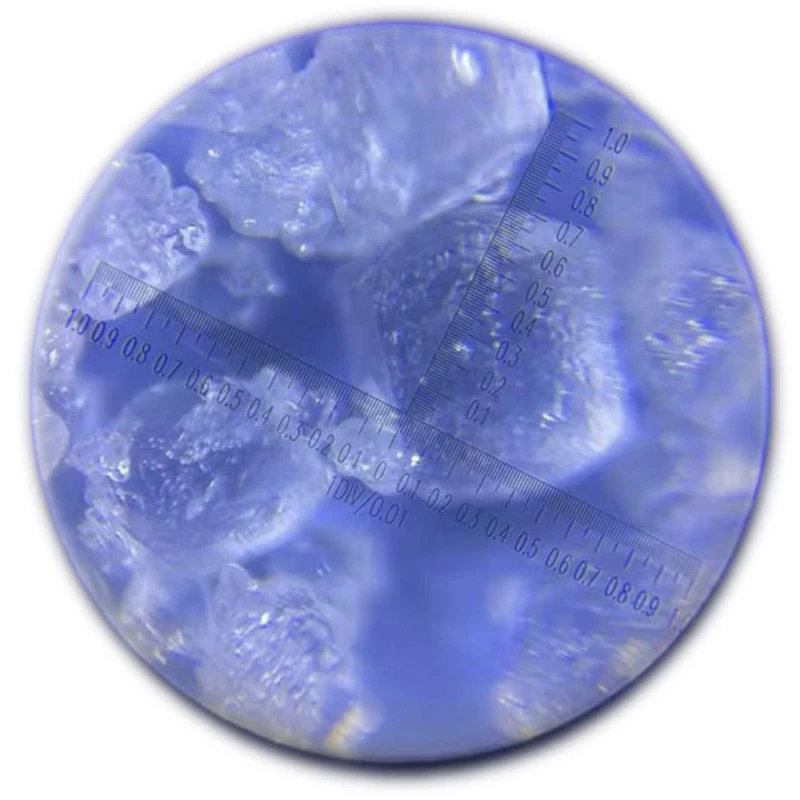
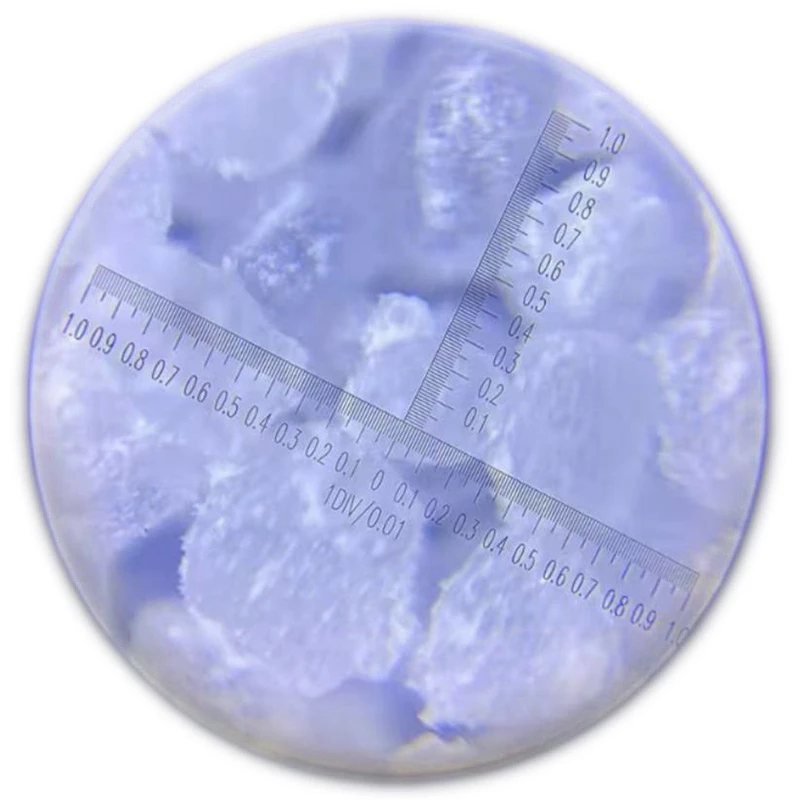
Baseado em um revestimento de óleo vegetal hidrogenado (HVO), o sistema de fermentação encapsulado da Niranbio — disponível nas versões de bicarbonato de sódio e bicarbonato de potássio — permanece totalmente inerte durante a mistura, o armazenamento na cadeia de frio e o congelamento. A camada de HVO derrete entre 60 e 80 °C, liberando CO₂ somente quando a massa chega ao forno.
O bicarbonato de sódio convencional começa a reagir assim que entra em contato com a umidade, enfraquecendo a estrutura da massa e limitando o crescimento antes mesmo de o produto chegar ao forno. A encapsulação HVO da Niranbio isola a reação até que a temperatura do forno seja atingida, de modo que toda a carga de fermentação seja liberada exatamente onde é necessária.
O resultado: aumento de até 30% no crescimento da massa refrigerada, em produtos de panificação congelados e em linhas industriais de alto volume, com o bicarbonato de potássio apresentando desempenho idêntico em formulações com baixo teor de sódio e sem sódio.
Os sistemas de fermento encapsulado operam por meio de um mecanismo de liberação controlada projetado para regular o tempo de geração de CO₂ e melhorar a estabilidade do processamento em aplicações de panificação.
Os sistemas de fermento encapsulado oferecem vantagens significativas de processamento e desempenho em relação aos sistemas de cozimento convencionais, especialmente em aplicações que exigem liberação controlada de gás e estabilidade aprimorada.
Solicite uma amostra grátis ou um orçamento para avaliar o sistema de fermento encapsulado da Niranbio em sua aplicação específica.
| Item | Especificação | Observações |
|---|---|---|
| Material da parede | Lipídios, dextrina, emulsificantes ou sais | Combinações personalizadas disponíveis |
| Proporção núcleo/parede | Núcleo 60-90% / parede 10-40% | Ajuste flexível |
| Eficiência do encapsulamento | ≥97% | Alta utilização, perda mínima |
| Tamanho da partícula | Malha 25-60 | Personalizável |


Nós o conectamos com os fabricantes certos com base em suas necessidades de preço e especificação.
Canais de fornecimento diversificados garantem disponibilidade consistente e reduzem os riscos de fornecimento.
A estratégia de sourcing otimizada ajuda a oferecer preços competitivos para pedidos em massa.
Atendendo a clientes em mais de 100 países com suporte confiável de logística e documentação.
Cotação rápida e suporte profissional para aplicações industriais, de alimentos e bebidas.
Proveniente de fabricantes certificados, atendendo aos padrões ISO, FSSC 22000, Halal e Kosher.
Qual é a diferença entre os sistemas de fermento encapsulado e regular?
Os sistemas convencionais de fermentação começam a perder CO₂ no momento em que o bicarbonato entra em contato com a umidade — durante a mistura, a fermentação ou o armazenamento na cadeia de frio. A encapsulação com óleo vegetal hidrogenado (HVO) da Niranbio mantém o bicarbonato de sódio ou de potássio totalmente inerte durante essas etapas, liberando CO₂ apenas entre 60 e 80 °C. O resultado é um aumento de até 30% maior em aplicações na cadeia de frio em comparação com sistemas desprotegidos, sem perda de gás na cadeia de frio.
Para quais aplicações os sistemas de fermentação encapsulados são adequados?
O fermento encapsulado em HVO da Niranbio foi desenvolvido para pizzas congeladas, pães, muffins, biscoitos e bolachas; formulações ácidas (cacau, chocolate, preparações de frutas, melaço, leitelho); massas de fermentação prolongada, fermento natural e farinhas pré-misturadas; e qualquer linha de panificação industrial de alto volume em que o tempo preciso de liberação de gás determine a qualidade do produto final.
O produto pode ser personalizado de acordo com nosso processo específico?
Sim. A personalização está integrada ao sistema da Niranbio: tamanho de partícula de 25 a 60 mesh, proporções entre núcleo e parede de 60:40 a 90:10, materiais de parede incluindo lipídios, dextrina, emulsificantes ou sais, e perfis de temperatura de liberação ajustados à sua curva de cozimento específica. Amostras para testes de linha estão disponíveis para avaliação interna.
Como a temperatura de liberação é selecionada?
O revestimento HVO padrão da Niranbio foi projetado para se soltar entre 60 e 80 °C, adequando-se aos perfis típicos de cozimento industrial. Para processos fora dessa faixa — cozimentos a temperaturas mais baixas, biscoitos de alta temperatura ou perfis especiais —, a temperatura de soltura pode ser ajustada de acordo com o ponto de fusão do material de revestimento escolhido. Nossa equipe de aplicação pode ajudar a adaptar o sistema ao seu perfil térmico específico.
Quais são as vantagens dos sistemas de fermentação encapsulados na produção?
A encapsulação HVO da Niranbio proporciona um aumento de até 30% em aplicações da cadeia de frio em comparação com sistemas desprotegidos, com eficiência de encapsulação ≥97% e carga padrão no núcleo de 85% para garantir a consistência entre lotes. A janela de ativação de 60 a 80 °C elimina a perda de gás na cadeia de frio, protege o desenvolvimento do glúten e garante volume, textura e aparência uniformes em todas as séries de produção.
Como posso obter amostras e suporte técnico?
Solicitações de amostras, orientações sobre formulação e suporte técnico contínuo estão disponíveis por meio da equipe de aplicações da Niranbio. Para começar, informe o tipo de produto, as condições do processo e as métricas de desempenho almejadas — forneceremos amostras para testes em linha de produção e uma recomendação personalizada.
Envie sua consulta para receber uma cotação em 24 horas.