Sistema de fermentación encapsulado

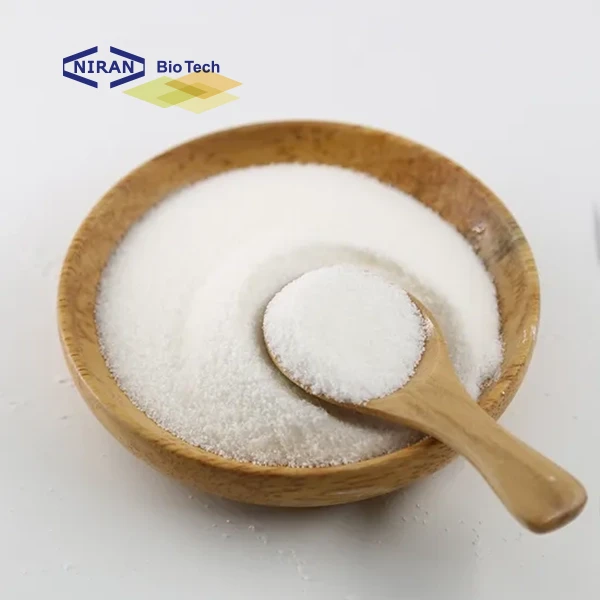
Contenido básico Estándar 85%, personalizable
Material de la pared Lípidos, dextrina, emulgentes o sales (personalizables)
Embalaje Sacos de 25 kg, envases personalizables disponibles
MOQ 200 kg / 500 kg (pedidos personalizados)
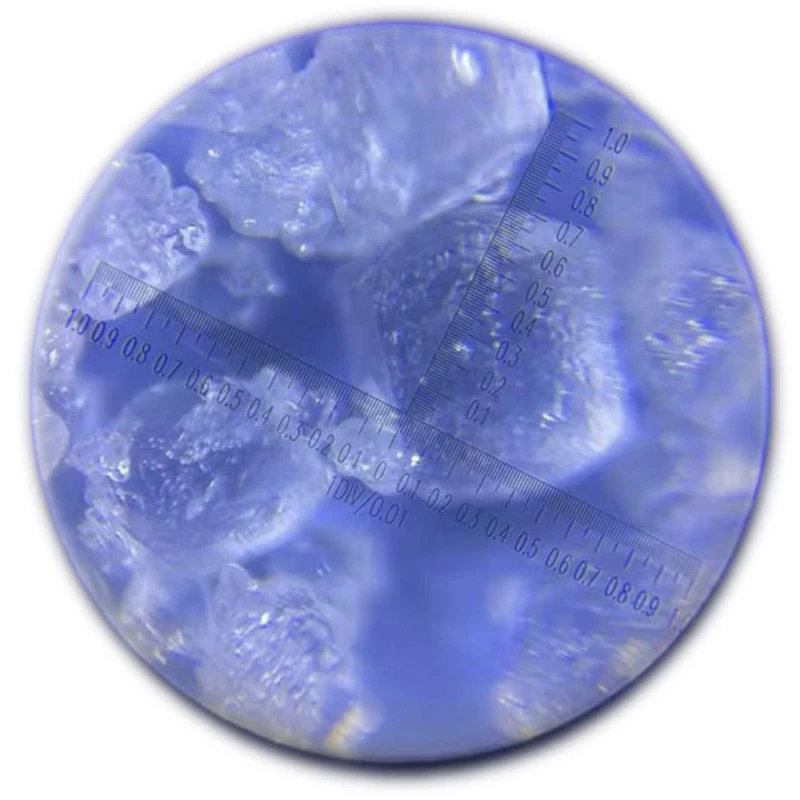
Antes de la encapsulación
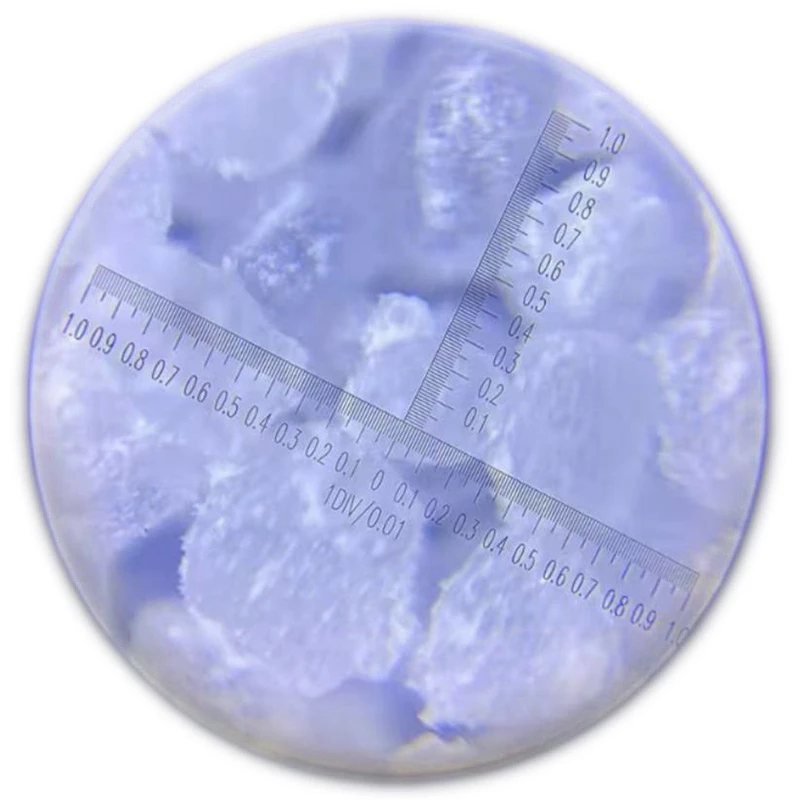
Tras la encapsulación

Sistema de fermentación encapsulado Proveedor

Niran Bio es un profesional Sistema de fermentación encapsulado que ofrece un suministro fiable a granel para alimentos, bebidas y aplicaciones industriales.
Colaboramos con Sistema de fermentación encapsulado fabricantes, proporcionando soluciones de abastecimiento flexibles para satisfacer diferentes requisitos de precios y especificaciones.

Qué es Sistema de fermentación encapsulado?

El sistema de levadura encapsulada de Niranbio —disponible en versiones de bicarbonato de sodio y bicarbonato de potasio—, elaborado a partir de un recubrimiento de aceite vegetal hidrogenado (HVO), se mantiene totalmente inerte durante el amasado, el almacenamiento en cadena de frío y la congelación. La capa de HVO se funde a 60-80 °C, liberando CO₂ únicamente cuando la masa llega al horno.

El bicarbonato de sodio convencional comienza a reaccionar en cuanto entra en contacto con la humedad, lo que debilita la estructura de la masa y limita su crecimiento antes incluso de que el producto llegue al horno. La encapsulación HVO de Niranbio aísla la reacción hasta que se alcanza la temperatura del horno, de modo que toda la carga leudante se libera justo donde se necesita.

El resultado: un aumento de hasta 30% en las líneas de masa refrigerada, productos de panadería congelados y líneas industriales de gran volumen, y el bicarbonato de potasio ofrece un rendimiento idéntico en formulaciones con bajo contenido en sodio y sin sodio.

Mecanismo de liberación

Los sistemas leudantes encapsulados funcionan mediante un mecanismo de liberación controlada diseñado para regular el momento de la generación de CO₂ y mejorar la estabilidad de procesamiento en aplicaciones de panificación.

  • Protección estable durante el procesado
    Los recubrimientos de encapsulación aíslan los componentes reactivos, como el bicarbonato sódico y los ácidos leudantes, evitando la interacción prematura con la humedad y otros ingredientes durante el mezclado, la fermentación, el almacenamiento, la refrigeración o la congelación.
  • Disparador de gas controlado por gatillo
    La barrera protectora permanece intacta en condiciones normales de procesado y libera los componentes activos sólo cuando se alcanzan determinados desencadenantes, como el calor o la humedad, en función del diseño del sistema.
  • Generación controlada de CO₂
    Al retrasar la reacción entre los componentes ácidos y alcalinos, el CO₂ se genera principalmente durante la fase de cocción prevista, lo que garantiza una retención y expansión óptimas del gas.
  • Mejora del rendimiento del producto
    Este mecanismo de liberación controlada mejora la estabilidad de la masa, protege la estructura del gluten y proporciona un volumen, una textura y un aspecto uniformes en el producto final.

Principales ventajas

Los sistemas de leudado encapsulados ofrecen importantes ventajas de procesado y rendimiento frente a los sistemas de horneado convencionales, especialmente en aplicaciones que requieren una liberación controlada de gas y una mayor estabilidad.

  • Liberación de CO₂ activada por el horno
    El recubrimiento HVO mantiene el bicarbonato de sodio o de potasio totalmente inerte durante la mezcla y el almacenamiento en la cadena de frío, y lo libera a una temperatura de entre 60 y 80 °C, lo que permite a los panaderos controlar con precisión el momento de la generación de gas sin que se produzcan pérdidas durante la cadena de frío.
  • Retención completa de la actividad a lo largo de un procesamiento en varias etapas
    Mantenga el rendimiento de la fermentación en masas refrigeradas, productos de panadería congelados y líneas industriales de gran volumen, eliminando la variabilidad de la cadena de frío que afecta al funcionamiento de los sistemas convencionales.
  • Hasta un 30% más de crecimiento en aplicaciones de refrigeración y congelación
    La encapsulación con HVO aísla la reacción hasta el momento del horneado, lo que protege el desarrollo del gluten y proporciona un aumento cuantificable del volumen en comparación con los sistemas sin protección.
  • Mayor vida útil de la masa en la cadena de frío
    Elimina la liberación prematura de CO₂ y reduce el trabajo adicional derivado de la pérdida de actividad, lo que permite que la masa refrigerada y congelada se mantenga lista para hornear durante más tiempo.
  • Protección de la levadura y del sistema de sabor
    La capa de HVO aísla el bicarbonato de la humedad y la levadura durante toda la manipulación, lo que preserva el rendimiento de la fermentación biológica y la integridad del sabor en los sistemas de panificación con levadura.
  • Homogeneidad entre lotes a escala industrial
    El contenido básico del modelo 85%, junto con una eficiencia de encapsulación de 95-100%, se traduce directamente en un rendimiento fiable en todas las series de producción, lo que reduce la variabilidad en la producción a escala industrial.
  • Aprovechamiento activo maximizado
    Con una eficiencia de encapsulación de 95-100%, la carga completa de levadura se libera durante la cocción, sin activación prematura ni pérdida de volumen final.
  • Personalizable para adaptarse a tu proceso
    Elija el material de la pared (lípidos, dextrina, emulsionantes o sales), el tamaño de las partículas y el perfil de temperatura de liberación, desde el bicarbonato de sodio estándar hasta las variedades de bicarbonato de potasio con bajo contenido en sodio.

Aplicaciones

  • Masa congelada y refrigerada
    En pizzas congeladas, pan, magdalenas, galletas, bizcochos y otros productos de panadería de la cadena de frío, la encapsulación HVO de Niranbio mantiene el bicarbonato de sodio o de potasio totalmente inerte durante el almacenamiento y la descongelación. El intervalo de activación de 60-80 °C permite la liberación total de CO₂ durante el horneado, lo que favorece un aumento del volumen de hasta un 30% mayor en comparación con los sistemas sin protección en aplicaciones de la cadena de frío.
  • Panadería de formulación ácida
    El cacao, el chocolate, los preparados de fruta, la melaza y el suero de leche suelen provocar reacciones de fermentación prematura en los sistemas convencionales. La capa de HVO de Niranbio aísla el bicarbonato de los ingredientes ácidos durante las fases de mezcla, reposo y fermentación, lo que permite una fermentación equilibrada y controlada únicamente a la temperatura del horno.
  • Masas fermentadas y premezclas
    En los panes de fermentación prolongada, la masa madre y las harinas premezcladas comerciales, la encapsulación HVO de Niranbio protege la viabilidad de la levadura al aislar el bicarbonato de la humedad durante la manipulación prolongada; posteriormente, lo libera en el horno para proporcionar toda la capacidad de leudado sin alterar la fermentación.
  • Panificación industrial con control de precisión
    Para líneas de panificación industrial de gran volumen que requieren una sincronización precisa de la liberación de gas, el contenido del núcleo estándar 85% de Niranbio, con una eficiencia de encapsulación de 95-100%, ofrece un volumen, una estructura y un aspecto uniformes a lo largo de largas tiradas de producción. Los materiales de la pared, el tamaño de las partículas y los perfiles de liberación personalizables permiten a los formuladores adaptar el sistema a los requisitos específicos de cada línea.

Solicita una muestra gratuita o un presupuesto para evaluar el sistema de levadura encapsulada de Niranbio en su aplicación concreta.

Especificaciones

Artículo Especificación Observaciones
Material de la pared Lípidos, dextrina, emulgentes o sales Combinaciones personalizadas disponibles
Relación núcleo/pared 60-90% núcleo / 10-40% pared Ajuste flexible
Eficacia de la encapsulación ≥97% Alta utilización, mínima pérdida
Tamaño de las partículas 25-60 mallas Personalizable

Certificaciones

Sistema de fermentación encapsulado se produce normalmente en instalaciones que cumplen las normas ISO, HACCP, FSSC 22000, BRCGS, Halal y Kosher. Si lo desea, podemos facilitarle certificados.

Por qué elegir Niran Bio

Red de abastecimiento flexible

Le ponemos en contacto con los fabricantes adecuados en función de sus necesidades de precios y especificaciones.

Garantía de suministro estable

La diversificación de los canales de suministro garantiza una disponibilidad constante y reduce los riesgos de abastecimiento.

Soluciones rentables

Una estrategia de abastecimiento optimizada ayuda a ofrecer precios competitivos para pedidos al por mayor.

Experiencia mundial en exportación

Servimos a clientes de más de 100 países con un apoyo logístico y documental fiable.

Servicio receptivo

Presupuesto rápido y asistencia profesional para aplicaciones alimentarias, industriales y de bebidas.

Calidad y conformidad

Procedentes de fabricantes certificados que cumplen las normas ISO, FSSC 22000, Halal y Kosher.

Preguntas frecuentes

¿Cuál es la diferencia entre los sistemas de levadura encapsulados y los normales?

Los sistemas de leudado convencionales comienzan a perder CO₂ en el momento en que el bicarbonato entra en contacto con la humedad —ya sea durante el amasado, la fermentación o el almacenamiento en la cadena de frío—. La encapsulación en aceite vegetal hidrogenado (HVO) de Niranbio mantiene el bicarbonato de sodio o de potasio totalmente inerte durante estas etapas, liberando CO₂ únicamente a una temperatura de entre 60 y 80 °C. El resultado es un aumento de hasta un 30% mayor en aplicaciones de cadena de frío que en los sistemas sin protección, sin pérdida de gas durante la cadena de frío.

¿Para qué aplicaciones son adecuados los sistemas de leudado encapsulado?

El agente leudante encapsulado en HVO de Niranbio está diseñado para pizzas congeladas, pan, magdalenas, galletas y bizcochos; formulaciones ácidas (cacao, chocolate, preparaciones de fruta, melaza, suero de leche); masas de fermentación prolongada, masa madre y harinas premix; y cualquier línea de panificación industrial de gran volumen en la que la precisión en el momento de liberación de gas determine la calidad del producto final.

¿Se puede adaptar el producto a nuestro proceso específico?

Sí. La personalización está integrada en el sistema de Niranbio: tamaño de partícula de 25 a 60 mesh, relaciones núcleo-pared de 60:40 a 90:10, materiales de la pared que incluyen lípidos, dextrina, emulsionantes o sales, y perfiles de temperatura de liberación adaptados a su curva de horneado específica. Hay muestras de prueba de línea disponibles para su evaluación interna.

¿Cómo se selecciona la temperatura de liberación?

El recubrimiento HVO estándar de Niranbio está diseñado para desprenderse a una temperatura de entre 60 y 80 °C, lo que se ajusta a los perfiles de horneado industriales habituales. Para procesos fuera de este rango —horneados a baja temperatura, galletas saladas a alta temperatura o perfiles especiales—, la temperatura de desprendimiento puede ajustarse al punto de fusión del material de la pared que elijas. Nuestro equipo de aplicaciones puede ayudarle a adaptar el sistema a su perfil térmico específico.

¿Cuáles son las ventajas de los sistemas de leudado encapsulado en la producción?

La encapsulación HVO de Niranbio proporciona un aumento de hasta 30% en aplicaciones de cadena de frío en comparación con los sistemas sin protección, con una eficiencia de encapsulación ≥97% y una carga estándar en el núcleo de 85% para garantizar la uniformidad entre lotes. El intervalo de activación de 60-80 °C elimina la pérdida de gas en la cadena de frío, protege el desarrollo del gluten y garantiza un volumen, una textura y un aspecto uniformes en todas las series de producción.

¿Cómo puedo obtener muestras y asistencia técnica?

El equipo de aplicaciones de Niranbio pone a su disposición solicitudes de muestras, orientación sobre formulaciones y asistencia técnica continua. Para empezar, indíquenos el tipo de producto, las condiciones del proceso y los parámetros de rendimiento deseados; le proporcionaremos muestras para pruebas en línea y una recomendación personalizada.

Relacionado Agentes leudantes encapsulados

Solicitar un presupuesto

Envíe su consulta para recibir un presupuesto en 24 horas.

Índice