Fournisseur de solutions d'encapsulation et de mélange depuis 2003
Fournisseur de solutions d'encapsulation et de mélange depuis 2003
| Contenu de base | Standard 85%, personnalisable |
|---|---|
| Matériau du mur | Lipides, dextrine, émulsifiants ou sels (personnalisables) |
| Emballage | Sacs de 25 kg, emballages personnalisables disponibles |
| MOQ | 200 kg / 500 kg (commandes personnalisées) |
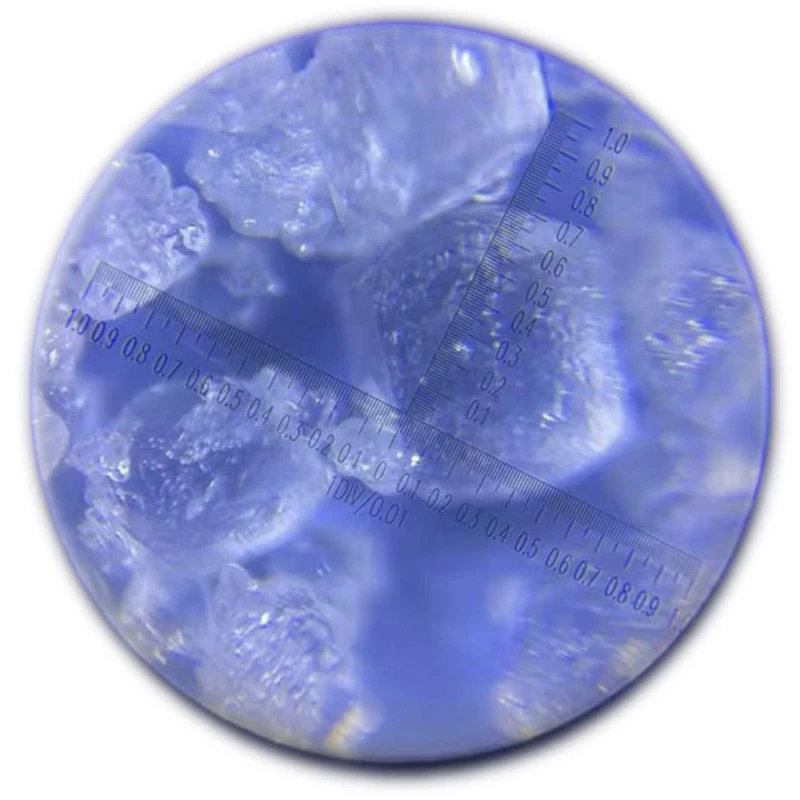
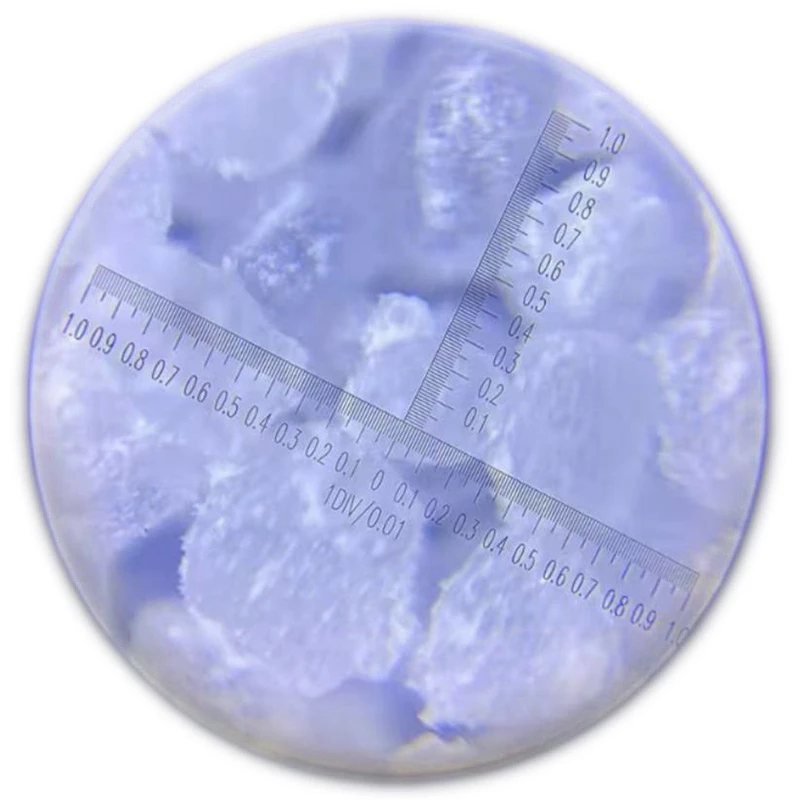
Basé sur un enrobage à base d’huile végétale hydrogénée (HVO), le système de levage encapsulé de Niranbio — disponible en versions bicarbonate de sodium et bicarbonate de potassium — reste totalement inerte tout au long du mélange, du stockage en chaîne du froid et de la congélation. L'enveloppe en HVO fond entre 60 et 80 °C, libérant du CO₂ uniquement lorsque la pâte arrive au four.
Le bicarbonate de soude classique commence à réagir dès qu'il entre en contact avec l'humidité, ce qui affaiblit la structure de la pâte et limite son levage avant même que le produit ne soit enfourné. Le procédé d'encapsulation HVO de Niranbio retarde la réaction jusqu'à ce que la température du four soit atteinte, permettant ainsi à la totalité de l'agent levant d'agir là où cela compte vraiment.
Résultat : une augmentation pouvant atteindre 30% du volume des pâtes réfrigérées, des produits de boulangerie surgelés et des lignes industrielles à haut débit, la variante à base de bicarbonate de potassium offrant des performances identiques pour les formulations à faible teneur en sodium et sans sodium.
Les systèmes de levain encapsulés fonctionnent selon un mécanisme de libération contrôlée conçu pour réguler le moment de la génération de CO₂ et améliorer la stabilité de la transformation dans les applications de boulangerie.
Les systèmes de levage encapsulés offrent des avantages significatifs en termes de traitement et de performance par rapport aux systèmes de cuisson conventionnels, en particulier dans les applications nécessitant une libération contrôlée de gaz et une stabilité améliorée.
Demandez un échantillon gratuit ou un devis pour évaluer le système de levain encapsulé de Niranbio dans votre application spécifique.
| Objet | Spécifications | Remarques |
|---|---|---|
| Matériau du mur | Lipides, dextrine, émulsifiants ou sels | Combinaisons personnalisées disponibles |
| Rapport noyau/paroi | 60-90% core / 10-40% wall | Ajustement flexible |
| Efficacité de l'encapsulation | ≥97% | Utilisation élevée, pertes minimes |
| Taille des particules | 25-60 mesh | Personnalisable |


Nous vous mettons en contact avec les fabricants appropriés en fonction de vos besoins en matière de prix et de spécifications.
Des canaux d'approvisionnement diversifiés garantissent une disponibilité constante et réduisent les risques d'approvisionnement.
Une stratégie d'approvisionnement optimisée permet d'obtenir des prix compétitifs pour les commandes en gros.
Au service de clients dans plus de 100 pays avec une logistique et une documentation fiables.
Devis rapide et assistance professionnelle pour les applications alimentaires, les boissons et les applications industrielles.
Provenant de fabricants certifiés, répondant aux normes ISO, FSSC 22000, Halal et Kosher.
Quelle est la différence entre un système de levain encapsulé et un système de levain ordinaire ?
Les systèmes de levage classiques commencent à perdre du CO₂ dès que le bicarbonate entre en contact avec l'humidité — que ce soit pendant le mélange, la fermentation ou le stockage en chaîne du froid. La technologie d'encapsulation à base d'huile végétale hydrogénée (HVO) de Niranbio maintient le bicarbonate de sodium ou de potassium totalement inerte tout au long de ces étapes, ne libérant du CO₂ qu'à une température comprise entre 60 et 80 °C. Il en résulte un volume de levée jusqu’à 30% supérieur dans les applications en chaîne du froid par rapport aux systèmes non protégés, sans aucune perte de gaz pendant la chaîne du froid.
Quelles sont les applications des systèmes de levage encapsulés ?
L'agent levant encapsulé dans de l'HVO de Niranbio est spécialement conçu pour les pizzas surgelées, le pain, les muffins, les cookies et les biscuits ; les préparations acides (cacao, chocolat, préparations à base de fruits, mélasse, babeurre) ; les pâtes à fermentation longue, le levain et les mélanges de farines ; ainsi que pour toute chaîne de fabrication industrielle à grand volume où le moment précis de libération du gaz détermine la qualité du produit fini.
Le produit peut-il être adapté à notre processus spécifique ?
Oui. La personnalisation est intégrée au système de Niranbio : taille des particules de 25 à 60 mesh, rapports cœur/enveloppe de 60:40 à 90:10, matériaux d’enveloppe comprenant des lipides, de la dextrine, des émulsifiants ou des sels, et profils de température de libération adaptés à votre courbe de cuisson spécifique. Des échantillons d’essai en ligne sont disponibles pour une évaluation en interne.
Comment la température de libération est-elle sélectionnée ?
Le revêtement HVO standard de Niranbio est conçu pour se détacher entre 60 et 80 °C, ce qui correspond aux profils de cuisson industriels classiques. Pour les procédés ne relevant pas de cette plage (cuissons à basse température, biscuits à haute température ou profils spécifiques), la température de détachement peut être ajustée en fonction du point de fusion du matériau de paroi que vous aurez choisi. Notre équipe d’application peut vous aider à adapter le système à votre profil thermique spécifique.
Quels sont les avantages des systèmes de levain encapsulé dans la production ?
La technologie d'encapsulation HVO de Niranbio permet d'obtenir un volume de levée jusqu'à 30% supérieur dans les applications de la chaîne du froid par rapport aux systèmes non protégés, avec une efficacité d'encapsulation ≥ 97% et une charge de cœur standard de 85% garantissant une homogénéité d'un lot à l'autre. La plage d’activation comprise entre 60 et 80 °C élimine les pertes de gaz dans la chaîne du froid, protège le développement du gluten et garantit un volume, une texture et un aspect uniformes d’un lot à l’autre.
Comment puis-je obtenir des échantillons et une assistance technique ?
L'équipe d'application de Niranbio met à votre disposition des demandes d'échantillons, des conseils en matière de formulation et une assistance technique continue. Pour commencer, indiquez-nous le type de produit, les conditions de processus et les indicateurs de performance visés : nous vous fournirons des échantillons d'essai en ligne de production ainsi que des recommandations sur mesure.
Soumettez votre demande pour recevoir un devis dans les 24 heures.
Nous contacter par WhatsApp